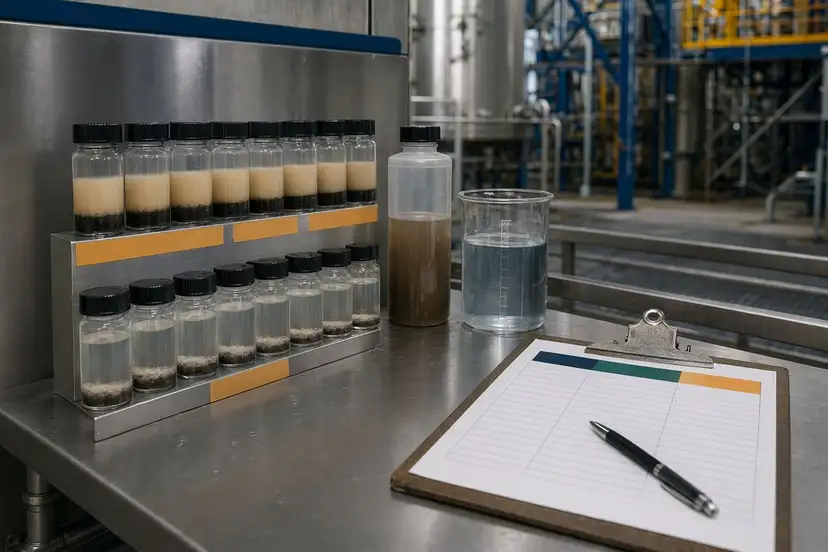
酵素試驗通常會以產率、轉化率、產能、清洗時間或原料彈性為範圍。這是正確的起點,但並不是工廠現場的完整樣貌。
當工廠變更某個酵素製程步驟時,影響可能會往下游延伸到泡沫行為、殘留物處理、廢水負荷、過濾、離心、槽體清洗,以及公用系統排程。這些影響可能很小、可能有利,也可能只是暫時性的;但仍需要像主要製程 KPI 一樣,以同等紀律進行量測。
Yieldwright Labs 作為工業酵素試驗供應商,協助需要結構化試驗設計、考量生產現場限制,並在承諾製程變更前取得具商業實用性的證據之工廠。本篇筆記是為製程改善經理、廢水處理公司、消泡劑供應商、過濾設備供應商,以及工廠公用系統專家而寫,協助建立更清楚的試驗協作介面。
設計良好的酵素試驗不會止於反應槽。它會追蹤物料通過後續操作限制的整個過程。
常見的下游問題包括:
這些不是次要議題。它們會影響一項在實驗室表現良好的試驗,是否能通過生產審查。
工廠可能因某項酵素建議而看到更好的釋放效果、更快的分解、改善的萃取,或較低的黏度。與此同時,同一項變更也可能改變表面活性物質、影響懸浮固體、鬆動沉積物,或在輸送過程中形成更持久的泡沫層。
這並不自動表示該酵素不適合。它代表試驗需要更完整的量測計畫。
可避免的錯誤,是等到第一次工廠試跑之後,才詢問廢水、過濾或公用系統團隊觀察到什麼。到了那個時間點,試驗紀錄通常已經不完整:操作人員記得可見的干擾,但與基準相比的資料卻很薄弱。
Yieldwright Labs 會規劃這類試驗,使次要影響在事前被預期、記錄,並以基準為對照進行評估,而不是被當成零散軼事處理。
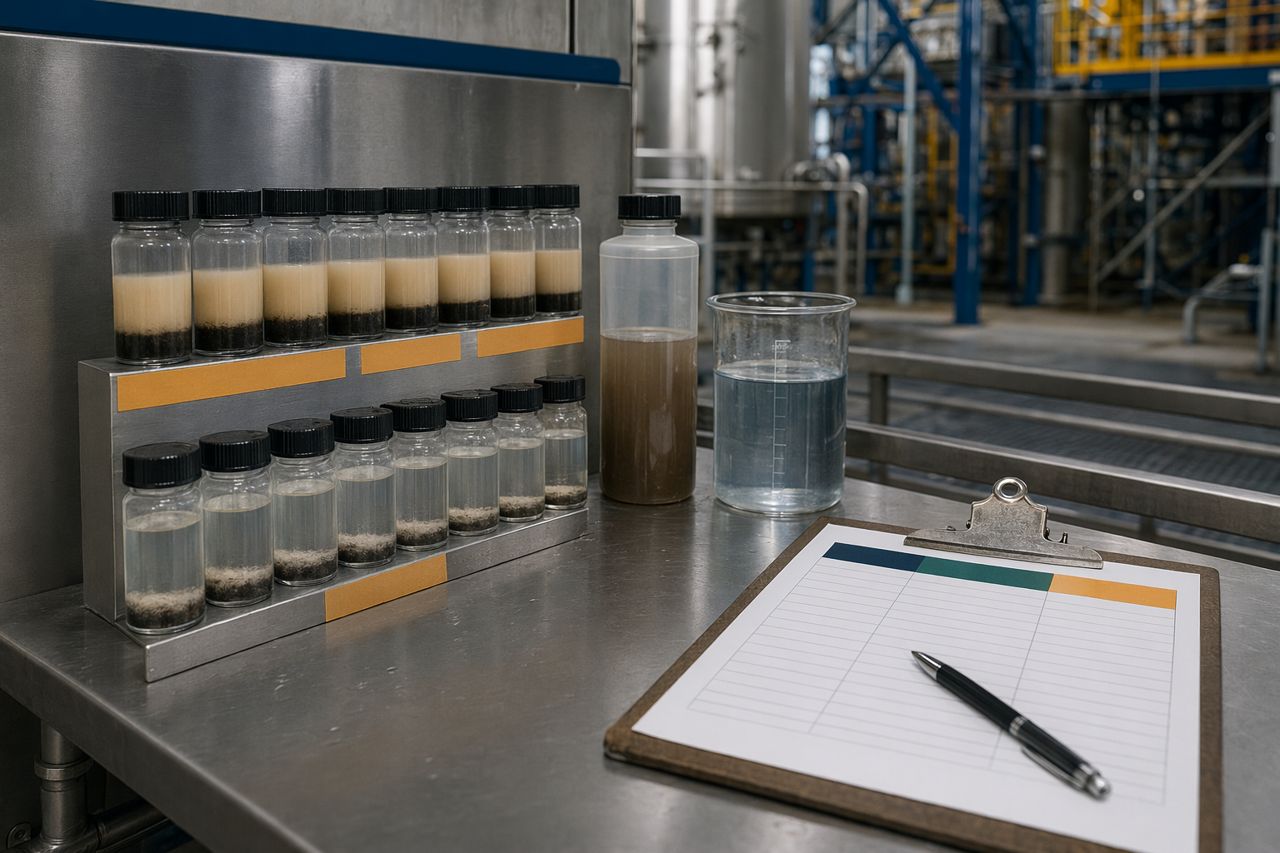
在生產現場進行酵素試驗前,工廠應針對相關下游系統建立基準紀錄。清單不需要過度繁複,但必須一致。
實用的基準指標可能包括:
目標不是把每一次酵素試驗都變成廢水研究。目標是避免下游不確定性阻礙具有商業價值的製程變更。
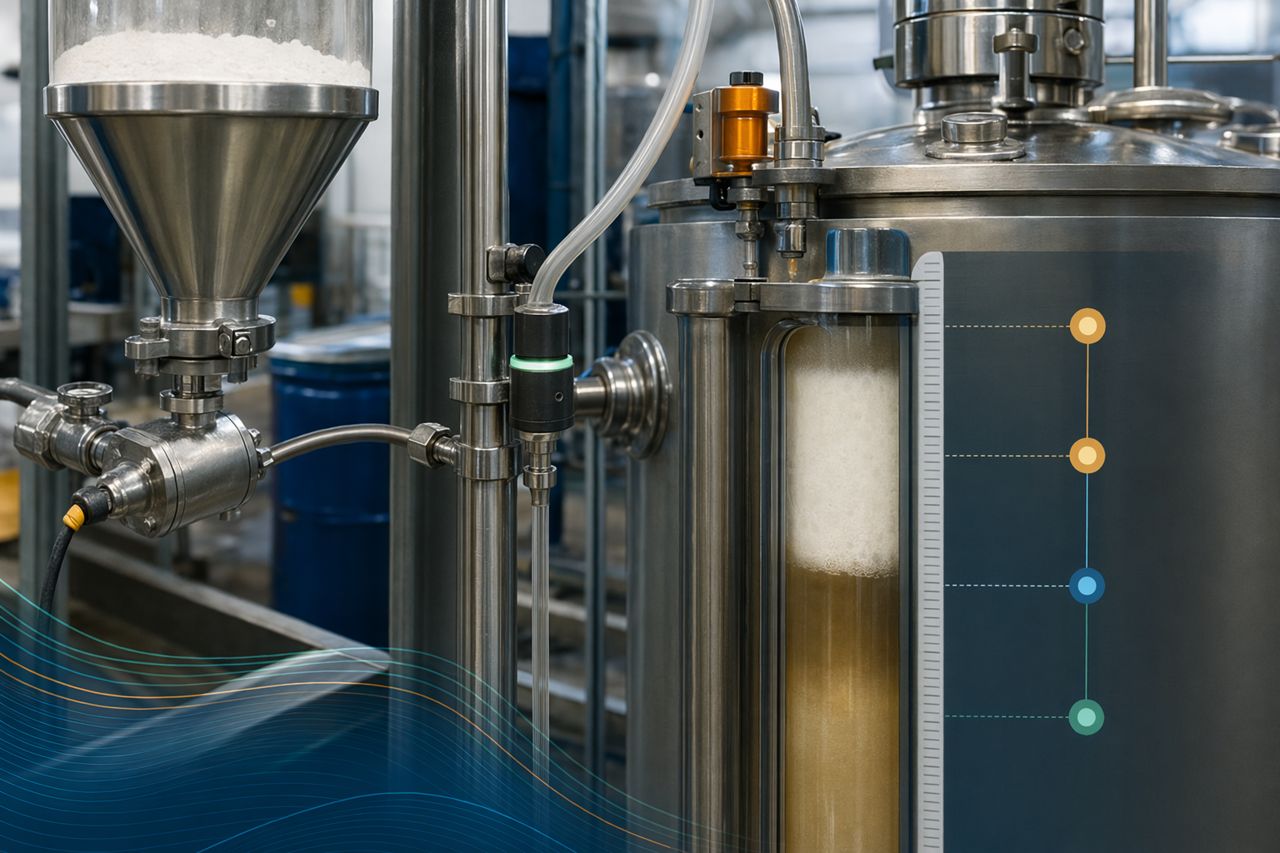
泡沫經常被過度籠統地討論。在酵素試驗期間,團隊至少應區分四個問題:
反應期間的泡沫,與輸送、中和、過濾進料、曝氣或 CIP 清洗排放期間的泡沫不同。位置有助於判斷影響是否與化學作用、剪切力、溫度、空氣夾帶或下游處理方式相關。
短暫的泡沫增加在操作上可能可以接受。若泡沫持續存在,影響槽體容量、感測器可靠性或需要操作人員介入,則是不同層級的決策。
如果操作人員非正式地增加消泡劑添加量,試驗看起來可能穩定,但成本與廢水特性已經改變。消泡劑使用量應作為試驗紀錄的一部分。
結構化試驗可以測試泡沫反應是否只在某個投料範圍以上、某個保留時間,或特定攪拌與輸送條件下出現。
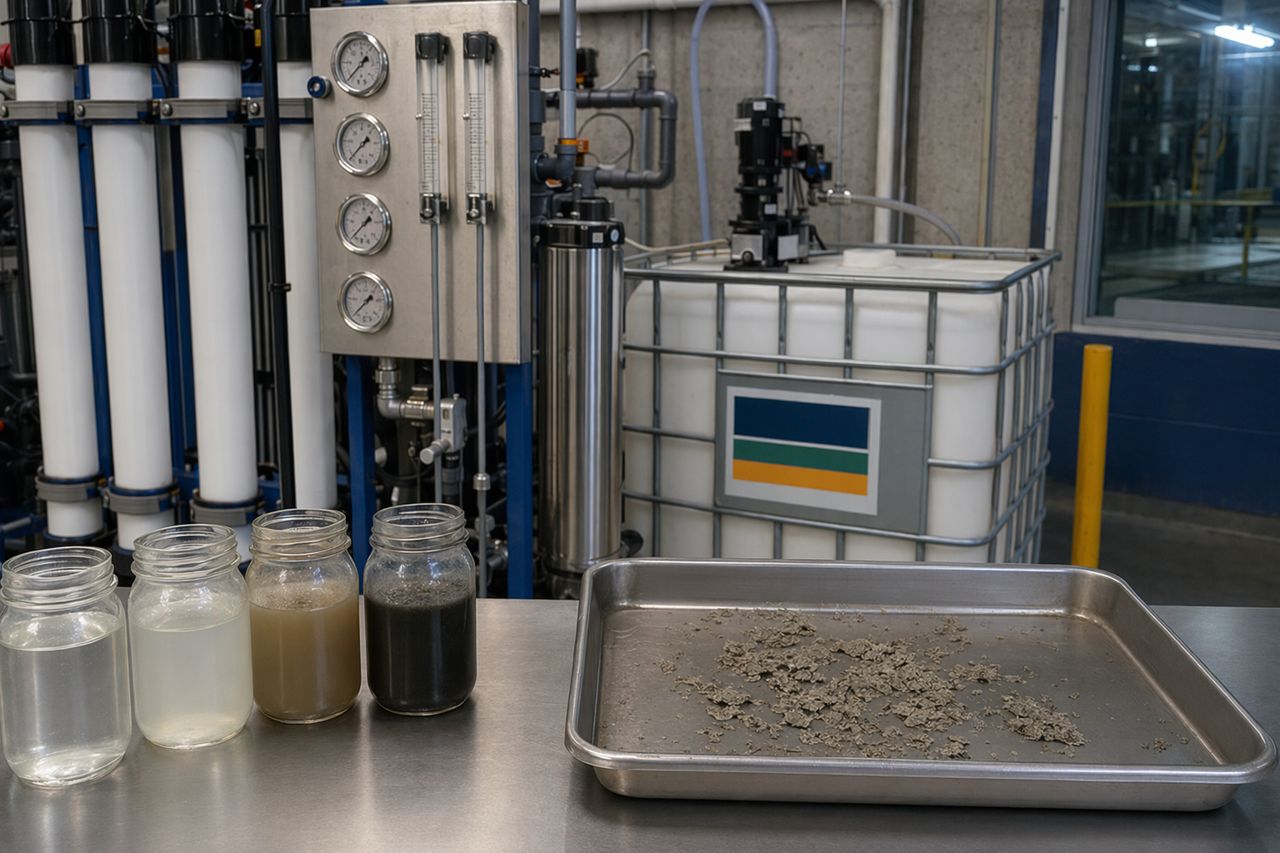
殘留物可能是效益,也可能是問題。酵素可能鬆動沉積物、減少堆積、讓固體轉入懸浮狀態,或改變物料附著在金屬、篩網、膜、管線、槽體與熱交換表面的方式。
試驗應區分以下情況:
對工廠而言,商業問題不只是酵素是否有效。而是在納入清洗、分離、處置、返工、公用系統與操作人員處理後,整體操作效益是否仍然有利。
廢水合作夥伴可以在不負責酵素決策的前提下創造價值。最有幫助的貢獻,是建立一套符合工廠試驗時程的簡明觀察流程。
有幫助的要求包括:
最好的廢水端輸入是務實且有時間戳記的。它能協助工廠判斷可見變化是可管理的過渡、製程控制問題,還是應停止試驗的條件。
消泡劑供應商與過濾設備供應商常在試驗造成可見的工廠問題後才被找來。更好的做法,是在試驗前以明確且範圍有限的任務說明邀請他們參與。
對消泡劑供應商而言,問題可能是現有控制方式能否管理暫時性或與劑量相關的泡沫特性,而不造成過度處理。
對過濾設備供應商而言,問題可能是酵素是否改變顆粒特性、堵塞頻率、預塗層行為、膜污染或壓差趨勢。
對這兩類團隊而言,價值在於比較基準與受控試驗條件,而不是針對單一生產異常被動反應。
Yieldwright Labs 通常會建議與工廠風險輪廓相符的試驗關卡。這些可能包括:
這樣的架構能避免試驗變成單純的實驗室活動,或未受控的生產實驗。
最有力的工廠酵素試驗報告,會把主要績效與次要操作影響連結起來。
依製程而定,KPI 組合可能包括:
試驗不需要涵蓋每一項 KPI。它需要的是與可能批准或阻擋導入的限制條件相符的正確 KPI。
如果您正在規劃酵素試驗,並預期可能對廢水、泡沫、殘留物、過濾或公用系統造成影響,請在需求中包含以下資訊:
Yieldwright Labs 可以協助定義試驗計畫、證據需求、下游觀察點,以及在真實工廠限制下評估酵素變更所需的供應商協調。
透過站內表單申請報價,並提供您的製程目標、試驗時段,以及任何可能影響核准的廢水、泡沫、殘留物或公用系統限制。
Tell us your application and volume — we reply with pricing and lead time.