벤치 시험에서 공장 현장까지 | Yieldwright Labs
공장이 효소 시험을 벤치 권고 단계에서 통제된 생산 검증으로 확장할 때 필요한 혼합, 시간, 온도, 교육, 조달, KPI를 다루는 실무 가이드입니다.
Request pricing 공장이 효소 시험을 벤치 권고 단계에서 통제된 생산 검증으로 확장할 때 필요한 혼합, 시간, 온도, 교육, 조달, KPI를 다루는 실무 가이드입니다.
Request pricing성공적인 벤치 시험은 효소가 통제된 조건에서 목표 반응에 영향을 줄 수 있음을 입증합니다. 그러나 동일한 결과가 공장의 현실, 즉 변동성 있는 원료, 이상적이지 않은 혼합, 열전달 지연, 작업자 업무 부담, 세척 가능 시간, 조달 리드타임, 생산 중단의 경제성 속에서도 그대로 유지된다는 것을 자동으로 증명하지는 않습니다.
공정 개선 관리자에게 유용한 질문은 단순히 ‘그 효소가 실험실에서 효과가 있었는가?’가 아닙니다. 더 중요한 질문은 ‘허용할 수 없는 운영 리스크를 만들지 않으면서 공장에서 통제된 개선 효과를 검증할 수 있는가?’입니다.
Yieldwright Labs는 공장을 위한 산업용 효소 시험 공급업체로서 실험실 권고와 생산 현장의 근거 사이의 경로를 체계화하여 공장을 지원합니다. 이 작업은 실무적입니다. 시험 기간을 정의하고, 변수를 관리하며, KPI에 합의하고, 작업자를 준비시키며, 조달 계획이 생산 계획에 맞도록 조정합니다.
벤치 작업은 변수를 분리하도록 설계됩니다. 반면 생산 환경은 변수들이 결합되어 나타납니다. 이 차이가 많은 효소 시험에서 실망스러운 결과가 발생하는 이유입니다.
일반적인 스케일업 실패 지점은 다음과 같습니다.
해결책은 시험을 과도하게 복잡하게 만드는 것이 아닙니다. 벤치 결과를 공장의 제약을 존중하는 생산 프로토콜로 전환하는 것입니다.
생산 시험은 상업적으로 의미 있는 공정 질문에서 시작해야 합니다. 예시는 다음과 같습니다.
생산 질문이 명확해지면 시험 설계는 효소 선택, 투입량 범위, 투입 지점, 접촉 시간, 운전 조건을 측정 가능한 공장 성과와 연결할 수 있습니다.
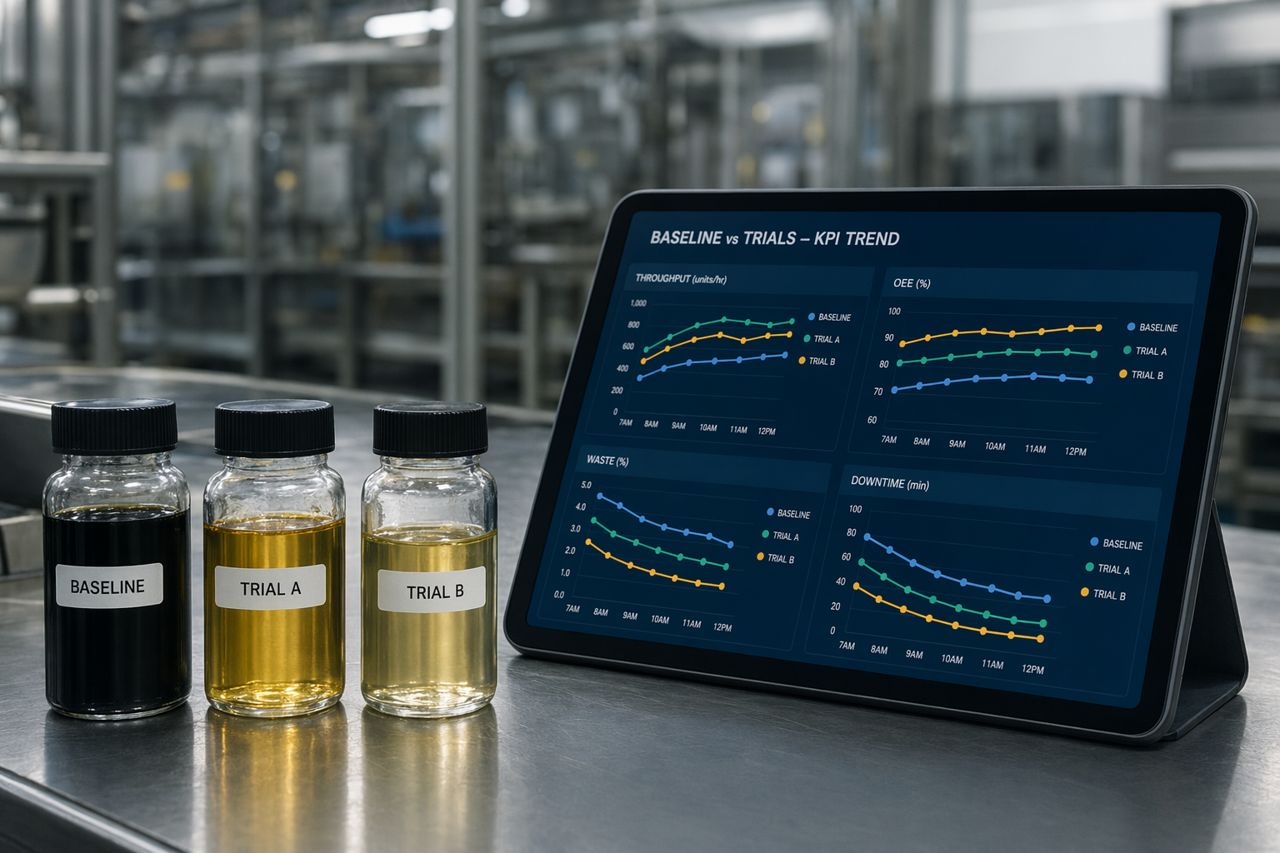
취약한 기준선은 시험 결과를 방어하기 어렵게 만듭니다. 효소를 추가하기 전에 공장 팀은 정상 조건에서 공정이 어떻게 수행되는지 문서화해야 합니다.
유용한 기준선에는 일반적으로 다음이 포함됩니다.
기준선이 완벽할 필요는 없습니다. 중요한 것은 개선 효과를 일상적인 변동과 구분할 수 있을 만큼 신뢰할 수 있어야 한다는 점입니다.
시험 범위는 공정이 움직일 수 있는 영역과 움직여서는 안 되는 영역을 정의합니다. 이는 생산을 보호하면서 효소가 가치를 보여줄 공정한 기회를 제공합니다.
1. 투입 지점
효소가 공정에 들어가는 위치는 노출, 혼합, 이월, 하류 상호작용을 결정합니다. 최적의 투입 지점은 종종 가장 쉬운 지점이 아닙니다. 접근 가능하고, 반복 가능하며, 작업자에게 안전해야 합니다.
2. 투입량 범위
투입량 계획은 낭비를 피할 만큼 좁고, 실용적인 반응을 확인할 만큼 넓어야 합니다. 과다 투입은 실제 경제성을 가릴 수 있습니다. 과소 투입은 거짓 음성 결과를 만들 수 있습니다.
3. 접촉 시간
효소가 작용하려면 유효한 조건에서 충분한 시간이 필요합니다. 공장 시험은 이론적인 배치 시간이 아니라 실제 체류 시간이 기대 반응을 뒷받침하는지 확인해야 합니다.
4. 온도 범위
온도는 단일 수치가 아니라 범위로 관리해야 합니다. 가열 지연, 냉각 지연, 제품 보유 거동은 모두 효소 성능에 영향을 줄 수 있습니다.
5. 공정 중단
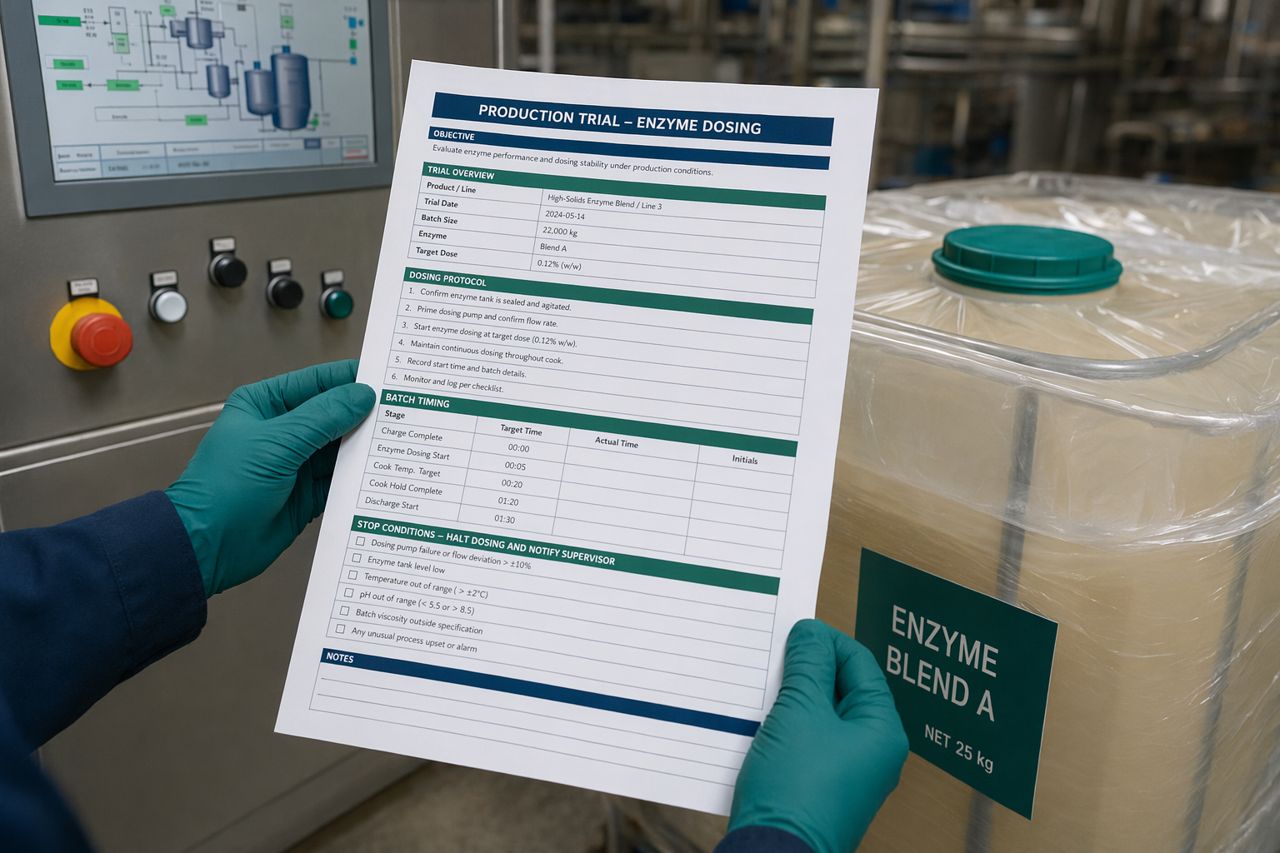
정지, 지연, 세척, 상류 공급 부족 또는 예기치 않은 유지보수는 시험 운전을 무효화할 수 있습니다. 어떤 편차가 재시험을 유발하는지 사전에 정의해야 합니다.
소형 용기에서는 혼합이 빠르고 균일할 수 있습니다. 생산 설비에서는 효소 분포가 용기 형상, 교반기 설계, 점도, 고형분 부하, 유동 경로, 투입 방법에 따라 달라집니다.
혼합이 관리되지 않으면 팀은 결과를 잘못 해석할 수 있습니다. 좋지 않은 결과가 잘못된 효소 선택 때문이 아니라 불충분한 분포 때문일 수 있습니다.
실무적인 관리 방법은 다음과 같습니다.
혼합이 완벽할 필요는 없습니다. 반복 가능하고 이해되어야 합니다.
생산 현장 검증은 화학만큼이나 사람에 의존합니다. 프로토콜이 일반 교대 근무 중 실행하기 어렵다면 지속 가능한 공정 개선으로 자리 잡기 어렵습니다.
작업자 준비에는 다음이 포함되어야 합니다.
가장 좋은 시험 프로토콜은 해석 편차를 막을 만큼 구체적이고, 생산 압박 속에서도 사용할 수 있을 만큼 간결합니다.
시험 결과는 운영, 품질, 조달, 재무 부서가 검토할 수 있을 때에만 유용합니다. KPI는 공정 성과를 비즈니스 가치와 연결해야 합니다.
일반적인 KPI 범주는 다음과 같습니다.
단일 측정값에만 의존하지 마십시오. 신뢰할 수 있는 시험은 일반적으로 공정 데이터, 품질 데이터, 생산 관찰, 경제성 해석을 결합합니다.
조달은 종종 행정 절차로 취급됩니다. 그러나 공장 시험에서는 리스크 관리의 일부입니다.
시험 기간을 확정하기 전에 팀은 다음을 확인해야 합니다.
기술팀이 준비되었더라도 적절한 형식의 자재가 적절한 시점에 확보되지 않으면 시험의 추진력이 떨어질 수 있습니다.
단계적 시험 구조는 공장이 과도하게 약속하지 않으면서 학습할 수 있도록 돕습니다.
목표 효과, 대략적인 투입량 범위, 운전 범위, 예상되는 공정 제약을 확인합니다.
전체 생산 노출 없이 혼합, 접촉 시간, 샘플링, 초기 KPI 변화를 시험하기 위해 중간 단계를 사용합니다.
합의된 중단 조건과 비교 데이터를 갖춘 정의된 배치, 교대, 라인 구간 또는 시간 범위에서 운전합니다.
대표 조건에서 반복하여 개선이 일회성 결과가 아님을 확인합니다.
결과를 운전 지침, 조달 주기, 품질 문서, 재무적 근거로 전환합니다.
좋은 시험 기록은 운전 후 의사결정을 쉽게 만듭니다. 무엇이 발생했고, 무엇이 바뀌었으며, 그 변화가 의미 있는지를 보여주어야 합니다.
포함할 항목은 다음과 같습니다.
기록은 기술 담당자뿐 아니라 의사결정자를 위해 작성되어야 합니다.
효소 시험은 제품 시연이 아니라 통제된 공정 변경으로 취급될 때 가장 잘 작동합니다. 벤치 결과는 출발점이 되는 근거입니다. 공장 시험은 비즈니스 사례가 구축되는 단계입니다.
체계적인 스케일업 계획은 생산을 보호하고 불확실성을 줄이며 공장 팀이 행동할 명확한 근거를 제공합니다. 이 계획은 첫 생산 투입이 이루어지기 전에 공정 질문, 운전 범위, 샘플링 계획, KPI 구조, 조달 타이밍, 작업자 지침, 의사결정 게이트를 정의해야 합니다.
Yieldwright Labs는 단순한 실험실 가능성이 아니라 생산 검증을 위해 설계된 효소 시험을 공장이 설계하고 공급받을 수 있도록 지원합니다.
벤치 권고에서 공장 검증으로 이동할 준비를 하고 있다면 공정 목표, 운전 제약, 목표 KPI를 공유해 주십시오. 귀사의 생산 환경에 맞는 시험 접근 방식, 공급 요건, 실무적인 견적을 정의할 수 있도록 도와드리겠습니다.
Tell us your application and volume — we reply with pricing and lead time.