ベンチ試験から工場現場へ | Yieldwright Labs
工場が酵素試験をベンチ段階の推奨条件から管理された生産検証へスケールアップするための実践ガイド。混合、時間、温度、教育、調達、KPIを網羅します。
Request pricing 工場が酵素試験をベンチ段階の推奨条件から管理された生産検証へスケールアップするための実践ガイド。混合、時間、温度、教育、調達、KPIを網羅します。
Request pricingベンチ試験の成功は、管理された条件下で酵素が対象反応に影響を与えられることを示します。しかし、それだけで同じ結果が工場の現実、すなわち変動する原料、理想どおりではない混合、伝熱の遅れ、オペレーターの作業負荷、洗浄可能な時間枠、調達リードタイム、生産停止の経済性といった条件下でも維持されることを自動的に証明するものではありません。
プロセス改善マネージャーにとって有用な問いは、単に「その酵素はラボで効いたのか」ではありません。本当に問うべきは、「許容できない操業リスクを生むことなく、工場で管理された改善を検証できるのか」です。
Yieldwright Labsは、工場向け産業用酵素試験サプライヤーとして、ラボでの推奨条件と生産現場でのエビデンスをつなぐ道筋を構築し、工場を支援します。その取り組みは実務的です。試験期間を定義し、変数を管理し、KPIに合意し、オペレーターを準備し、調達計画を生産計画に適合させます。
ベンチ作業は、変数を切り分けるように設計されています。一方、生産環境ではそれらの変数が同時に存在します。この違いが、多くの酵素試験で期待外れの結果が生じる理由です。
一般的なスケールアップの失敗要因には、次のようなものがあります。
解決策は、試験を過度に複雑にすることではありません。ベンチ結果を、工場の制約を尊重した生産プロトコルへ翻訳することです。
生産試験は、商業的に意味のあるプロセス上の問いから始めるべきです。例としては、次のようなものがあります。
生産上の問いが明確になれば、試験設計では、酵素選定、用量範囲、添加位置、接触時間、運転条件を、測定可能な工場での成果に結び付けることができます。
ベースラインが弱いと、試験結果を正当化することが難しくなります。酵素を添加する前に、工場チームは通常条件下でプロセスがどのように機能しているかを記録する必要があります。
有用なベースラインには、通常、次の項目が含まれます。
ベースラインは完璧である必要はありません。重要なのは、改善を日常的なばらつきから切り分けられる程度に信頼できることです。
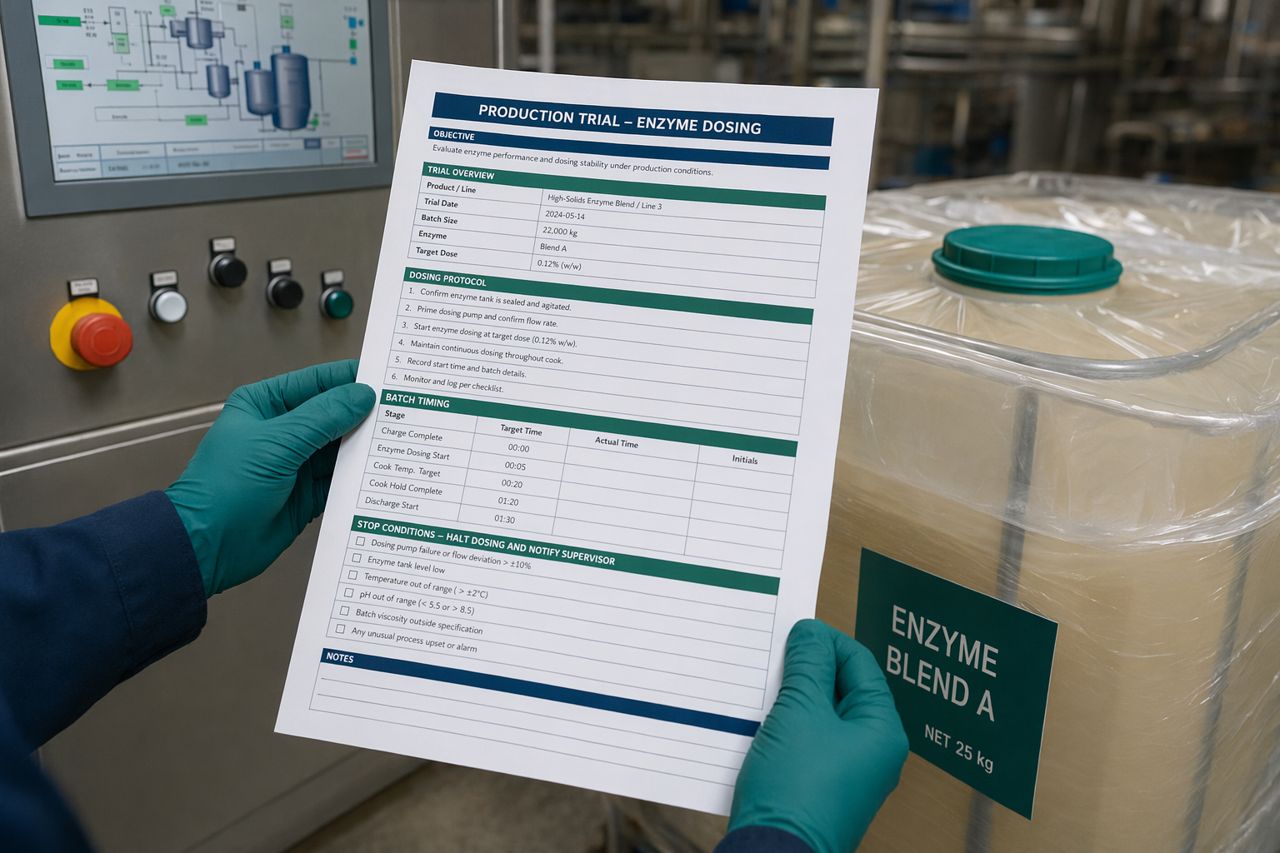
試験の許容範囲は、プロセスがどこまで動いてよいか、そしてどこを越えてはならないかを定義します。これにより生産を保護しつつ、酵素に価値を示す公平な機会を与えます。
1. 添加位置
酵素がプロセスに入る場所は、接触、混合、持ち越し、下流工程との相互作用を左右します。最適な添加位置は、必ずしも最も容易な位置ではありません。アクセス可能で、再現性があり、オペレーターにとって安全である必要があります。
2. 用量範囲
用量計画は、無駄を避けられる程度に狭く、実用的な反応を見極められる程度に広く設定する必要があります。過剰添加は真の経済性を見えにくくします。過少添加は偽陰性を生む可能性があります。
3. 接触時間
酵素が作用するには、有効な条件下で十分な時間が必要です。工場試験では、理論上のバッチ時間ではなく、実際の滞留時間が期待される反応を支えられるかを確認すべきです。
4. 温度ウィンドウ
温度は単一の数値ではなく、範囲として管理すべきです。加熱の遅れ、冷却の遅れ、製品保持中の挙動は、いずれも酵素性能に影響します。
5. プロセス中断
停止、遅延、洗浄、上流側の供給不足、予定外の保全は、試験ランを無効にする可能性があります。どの逸脱が再試験のトリガーになるかを事前に定義します。
小型容器では、混合は迅速かつ均一に行えることがあります。生産設備では、酵素の分布は、容器形状、撹拌機設計、粘度、固形分負荷、流路、添加方法に左右されます。
混合が管理されていない場合、チームは結果を誤って解釈する可能性があります。悪い結果の原因は、酵素選定の誤りではなく、分布が不十分だったことかもしれません。
実務的な管理方法には、次のようなものがあります。
混合は完璧である必要はありません。再現可能で、理解されていることが必要です。
生産現場での検証は、化学だけでなく人にも依存します。通常シフト中に実行しにくいプロトコルであれば、持続的なプロセス改善にはなりません。
オペレーターの準備には、次の項目を含めるべきです。
最良の試験プロトコルは、解釈のぶれを防ぐほど具体的でありながら、生産上のプレッシャー下でも使えるほど簡潔です。
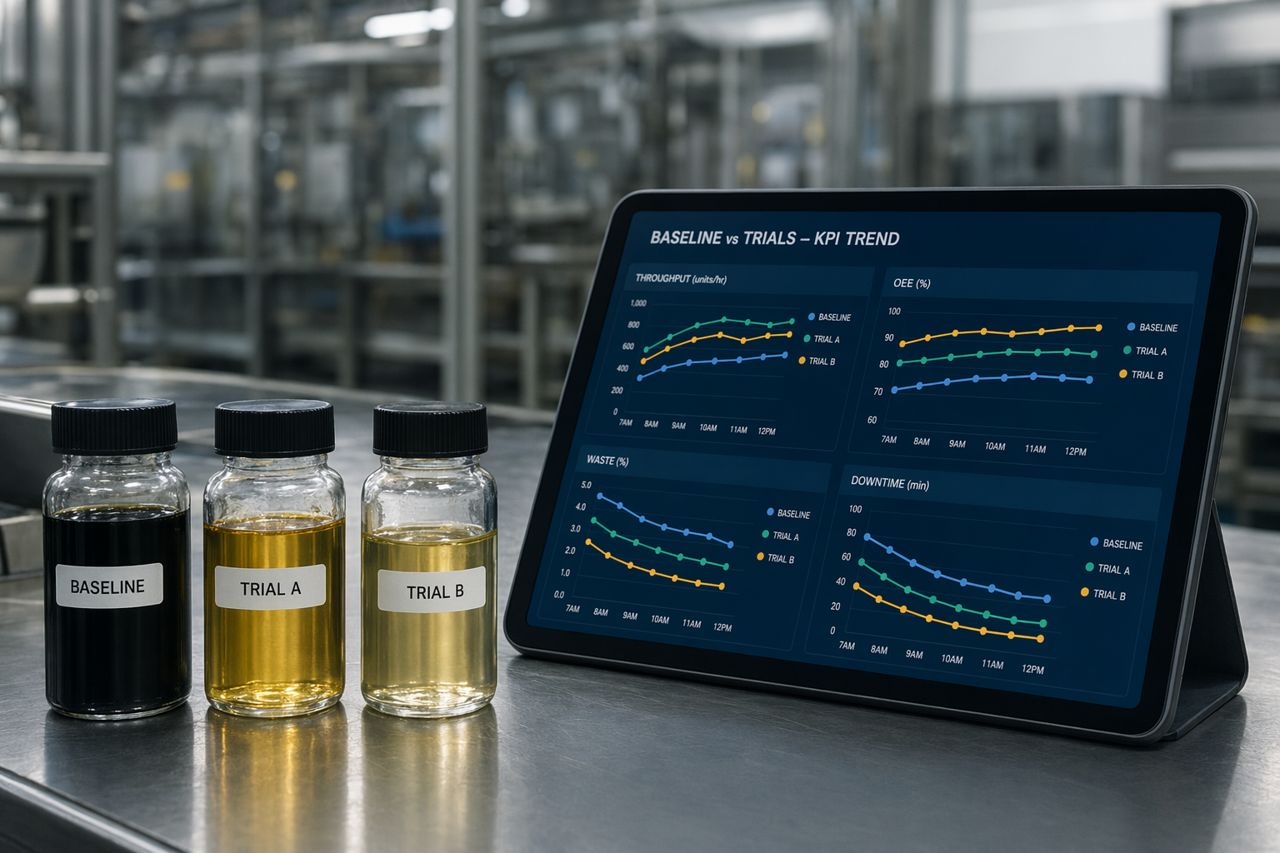
試験結果は、操業、品質、調達、財務の各部門がレビューできて初めて有用になります。KPIは、プロセス性能を事業価値に結び付けるべきです。
一般的なKPIカテゴリには、次のものがあります。
単一の測定値だけに依存することは避けてください。信頼できる試験では通常、プロセスデータ、品質データ、生産現場での観察、経済性の解釈を組み合わせます。
調達は、単なる事務手続きとして扱われることがよくあります。しかし工場試験では、調達はリスク管理の一部です。
試験期間を確定する前に、チームは次の項目を確認すべきです。
技術チームの準備が整っていても、必要な資材が適切な形態で適切なタイミングに用意できなければ、試験の勢いは失われます。
段階的な試験構造は、工場が過剰にコミットすることなく学習する助けになります。
目標効果、おおよその用量範囲、運転ウィンドウ、想定されるプロセス上の制約を確認します。
中間ステップを用いて、混合、接触時間、サンプリング、初期KPIの動きを、全面的な生産リスクにさらさずに確認します。
合意した停止条件と比較データを用いて、定義されたバッチ、シフト、ラインセグメント、または時間枠で実施します。
代表的な条件下で繰り返し、改善が一回限りの結果ではないことを確認します。
結果を、運転指示、調達リズム、品質文書、財務上の根拠へ落とし込みます。
優れた試験記録は、実施後の意思決定を容易にします。何が起きたのか、何が変わったのか、その変化に意味があるのかを示す必要があります。
含めるべき項目は次のとおりです。
記録は、技術スタッフだけでなく、意思決定者に向けて書かれるべきです。
酵素試験は、製品デモンストレーションではなく、管理されたプロセス変更として扱うときに最も効果を発揮します。ベンチ結果は出発点となるエビデンスです。事業上の根拠が構築されるのは、工場試験の場です。
規律あるスケールアップ計画は、生産を守り、不確実性を低減し、工場チームに明確な行動基準を提供します。その計画では、最初の生産添加を行う前に、プロセス上の問い、運転許容範囲、サンプリング計画、KPI構造、調達タイミング、オペレーター指示、意思決定ゲートを定義する必要があります。
Yieldwright Labsは、単なるラボでの有望性ではなく、生産検証のために設計された酵素試験の設計と供給を通じて、工場を支援します。
ベンチでの推奨条件から工場検証へ進める準備をしている場合は、プロセス目標、運転上の制約、目標KPIを共有してください。貴社の生産環境に適した試験アプローチ、供給要件、実務的な見積もりの定義を支援します。
Tell us your application and volume — we reply with pricing and lead time.