Comment le choix des équipements de dosage influence la régularité des essais enzymatiques
Dans un essai enzymatique en usine, l’enzyme sélectionnée n’est qu’une partie du résultat. La manière dont elle est stockée, mélangée, dosée, introduite et enregistrée peut déterminer si l’essai aboutit à une décision utile ou à un jeu de données ambigu.
Pour les responsables de l’amélioration des procédés, cet enjeu est important, car les essais enzymatiques sont généralement évalués dans des conditions industrielles réelles : matières premières variables, changements d’équipes, fenêtres de nettoyage, objectifs de production et temps limité pour mener une expérimentation contrôlée. Une recommandation de formulation pertinente peut tout de même ne pas démontrer sa valeur si l’équipement de dosage introduit du bruit dans les données.
Yieldwright Labs intervient comme fournisseur d’essais enzymatiques industriels pour les usines en aidant les équipes à structurer la validation enzymatique autour des contraintes réelles du procédé. Le choix des équipements est au cœur de cette structure. Les pompes, cuves, skids, débitmètres en ligne et interfaces de contrôle ne doivent pas être considérés comme des détails secondaires ; ils font partie intégrante de la conception de l’essai.
Cet article explique comment les équipements de dosage influencent la régularité, ce qu’il faut vérifier avant le démarrage d’un essai et comment éviter de confondre les variations liées à l’équipement avec la performance de l’enzyme.
Pourquoi la régularité du dosage est un enjeu de qualité d’essai
Un essai enzymatique vise généralement à répondre à une question commerciale :
- Peut-on augmenter le débit de production sans compromettre les spécifications ?
- Peut-on améliorer le rendement dans des conditions opératoires standard ?
- Peut-on réduire un goulot d’étranglement du procédé ?
- Peut-on stabiliser un problème qualité en aval ?
- Peut-on réduire la dépendance aux produits chimiques, à la chaleur, à l’eau ou au temps de maintien sans créer de nouveaux risques ?
Pour répondre à ces questions, l’essai nécessite une comparaison défendable entre le fonctionnement de référence et le fonctionnement assisté par enzyme. Si le dosage varie, les données deviennent plus difficiles à interpréter.
Un dosage irrégulier peut créer trois problèmes fréquents :
- Faux négatifs — l’enzyme semble inefficace parce que la dose réellement délivrée est inférieure ou moins stable que prévu.
- Faux positifs — une courte période de surdosage crée une amélioration qui ne peut pas être reproduite économiquement.
- Causalité incertaine — les KPI évoluent, mais l’usine ne peut pas distinguer l’effet de l’enzyme d’une variation de débit, d’un changement de mélange, d’une dérive de température ou d’une intervention opérateur.
Un essai n’a pas besoin d’une perfection de laboratoire. Il a besoin d’un contrôle pertinent pour l’usine. L’objectif n’est pas d’éliminer toute variation, mais de réduire l’incertitude liée au dosage suffisamment pour que les équipes de production puissent prendre une décision fiable.
Les principaux choix d’équipement qui influencent la régularité
1. Pompes doseuses
Les pompes doseuses sont souvent le premier composant de dosage examiné. Le bon type de pompe dépend de la forme de l’enzyme, de sa viscosité, de la plage de dosage attendue, de la pression de ligne, de l’exposition à la température, des exigences de nettoyage et du niveau d’ajustement du débit requis pendant l’essai.
Les principaux points d’évaluation comprennent :
- Capacité à délivrer la plage de débit prévue sans pulsations instables
- Compatibilité avec le support de l’enzyme et la chimie du procédé environnant
- Amorçage fiable après les arrêts ou les changements de contenant
- Résistance au colmatage, à l’entraînement d’air et à l’usure des joints
- Ajustement répétable pendant les phases d’essai
- Facilité des contrôles d’étalonnage sans perturber la production
Pour les essais enzymatiques, la question la plus importante n’est pas simplement de savoir si une pompe peut déplacer un liquide. Il s’agit de savoir si elle peut fournir un dosage répétable et documenté dans les conditions réelles de l’usine.
2. Skids de dosage
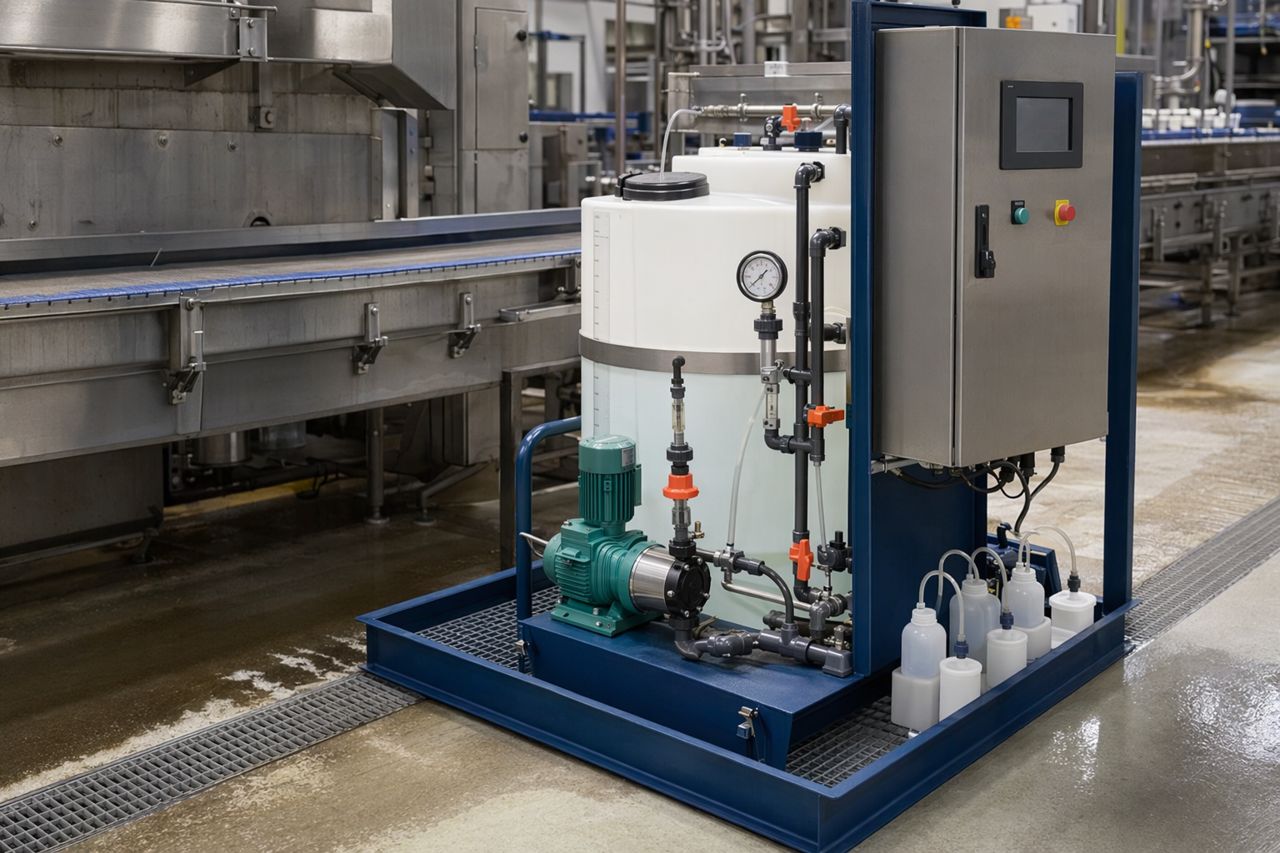
Un skid de dosage peut fournir une plateforme contrôlée pour l’exécution de l’essai, en particulier lorsqu’une usine souhaite une installation temporaire avant un engagement d’investissement permanent.
Un skid bien spécifié peut inclure :
- Configuration avec pompe principale et pompe de secours
- Cuve d’alimentation ou cuve journalière
- Mesure de débit
- Filtration ou protection par crépine lorsque cela est approprié
- Indication de pression
- Panneau de commande ou interface automate/PLC
- Dispositifs de rétention ou de confinement
- Points d’échantillonnage et de vidange
- Raccordements clairement définis pour les utilités et les piquages procédé
Les skids peuvent réduire le temps de préparation de l’essai et améliorer la répétabilité, mais seulement s’ils sont adaptés à l’implantation physique de l’usine et aux routines opérationnelles. Un skid compact qui est difficile à remplir, isoler, nettoyer ou surveiller peut devenir une contrainte d’essai plutôt qu’un atout de contrôle.
3. Cuves et récipients de préparation
Pour les produits enzymatiques liquides, les cuves et réservoirs journaliers influencent la stabilité, l’accessibilité et la continuité du dosage. Pour les ajouts d’enzymes en poudre ou granulés, des récipients de préparation peuvent être utilisés afin de disperser ou mettre en suspension la matière avant son introduction.
Les considérations importantes incluent :
- Volume utile par rapport à la durée des équipes et à la durée des phases d’essai
- Intensité de mélange adaptée à la forme du produit
- Zones mortes susceptibles de créer des gradients de concentration
- Exposition à la température pendant le stockage ou la préparation
- Exigences d’hygiène et de nettoyabilité
- Visibilité du niveau de remplissage ou instrumentation associée
- Accès opérateur pour une manipulation sûre
La conception de la cuve doit soutenir une alimentation régulière vers le point de dosage. Si la matière décante, se stratifie, mousse, surchauffe ou est exposée de manière répétée à un risque de contamination, les données d’essai peuvent refléter un échec de manipulation plutôt que l’adéquation de l’enzyme.
4. Débitmètres en ligne et points de vérification
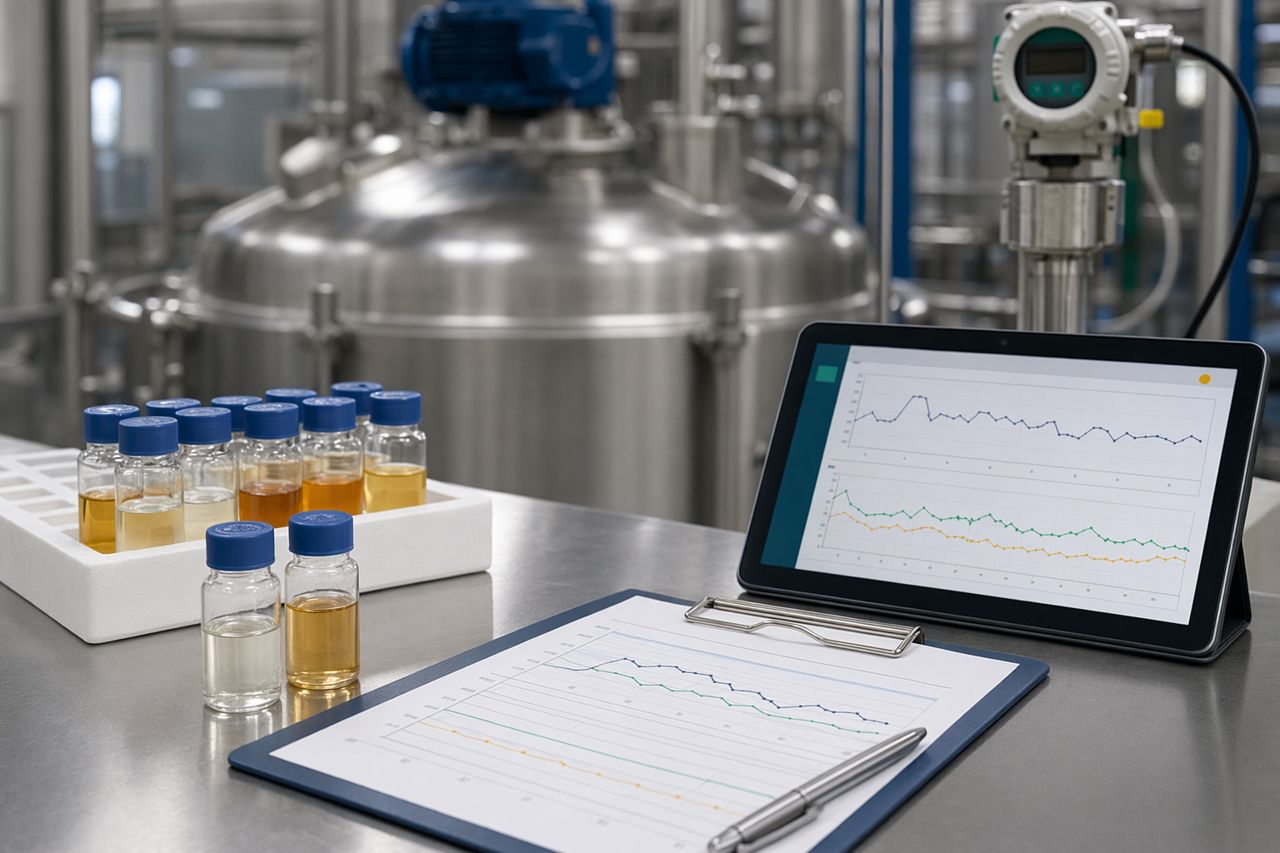
Les débitmètres, balances, voyants de passage, tendances de niveau et contrôles de consommation par lot peuvent tous contribuer à la vérification du dosage. Le meilleur choix dépend du procédé et du niveau de preuve requis pour la décision d’essai.
La vérification est particulièrement utile lorsque :
- Le point de dosage est éloigné ou difficile à observer
- Plusieurs phases d’essai utilisent des réglages de dosage différents
- Le débit d’alimentation produit fluctue pendant la marche
- L’enzyme est ajoutée dans une ligne à fort débit ou haute pression
- Le dossier commercial dépend d’un contrôle serré des coûts
Les usines n’ont pas toujours besoin d’une instrumentation avancée pour mener un essai enzymatique utile. Mais elles ont besoin d’un moyen de confirmer que l’ajout prévu a bien eu lieu, quand il a eu lieu et avec quelle régularité pratique.
5. Intégration du contrôle
Le dosage peut être manuel, semi-automatisé ou intégré aux commandes de l’usine. Chaque option peut fonctionner, mais la conception de l’essai doit reconnaître les risques associés.
Le dosage manuel peut être acceptable pour des essais de criblage courts ou des procédés batch, à condition que le moment, la quantité et les étapes opérateur soient maîtrisés. Le dosage automatisé est généralement plus robuste pour les procédés continus, les débits d’alimentation variables et les fenêtres de validation plus longues.
Les questions liées au contrôle incluent :
- Le dosage est-il lié au débit de production, au démarrage de lot ou à une commande manuelle ?
- Comment les événements de démarrage et d’arrêt sont-ils gérés ?
- Que se passe-t-il en cas de colmatage de ligne, de changement de produit ou de pause ?
- Les alarmes sont-elles visibles pour les opérateurs ?
- Le dosage réel est-il enregistré, et pas seulement la consigne ?
- L’équipe d’essai peut-elle examiner les tendances après chaque marche ?
L’intégration du contrôle doit servir l’objectif de l’essai. Davantage d’automatisation n’est pas automatiquement préférable si la logique de contrôle est mal définie.
Défauts de dosage fréquents qui affaiblissent les essais enzymatiques
Débit pulsé
Les pulsations peuvent créer des surdosages et sous-dosages locaux, en particulier lorsque l’enzyme est ajoutée dans un petit flux, une zone à faible mélange ou une cuve batch à circulation insuffisante. La consommation moyenne quotidienne peut sembler correcte, tandis que le procédé subit une exposition irrégulière.
Les options d’atténuation peuvent inclure une revue du choix de la pompe, un amortissement des pulsations, un emplacement d’injection révisé, une dilution améliorée ou des changements dans la stratégie de mélange.
Mauvais choix du point d’injection
Le point de dosage doit fournir suffisamment de temps de séjour, de contact et de distribution pour que l’enzyme agisse comme prévu. Ajouter l’enzyme trop tard, dans une zone stagnante ou immédiatement avant une zone de forte température ou de stress chimique élevé peut réduire la clarté de l’essai.
Le point d’injection doit être sélectionné en tenant compte à la fois de l’ingénierie du procédé et de la logique d’application enzymatique.
Mise à l’échelle imprécise à partir d’une recommandation laboratoire
Une recommandation laboratoire peut identifier une plage de dosage prometteuse, mais la délivrance en usine dépend du débit d’alimentation, de la variabilité des flux, de la charge en solides, du temps de rétention et de la capacité des équipements. Une transposition directe sans plan de dosage peut conduire à une exécution instable en production.
Une meilleure approche consiste à définir l’enveloppe de dosage en atelier avant le démarrage de l’essai, y compris les réglages bas, cible et haut lorsque cela est approprié.
Ajustements opérateur non enregistrés
Les opérateurs corrigent souvent les problèmes de procédé en temps réel. Cette expertise pratique est précieuse, mais les changements non documentés peuvent rendre l’interprétation de l’essai difficile.
Le plan d’essai doit préciser quels changements sont autorisés, lesquels nécessitent une notification et lesquels déclenchent un marquage des données. Cela protège à la fois l’équipe opérationnelle et le résultat de l’essai.
Erreurs lors des changements de contenant et de l’amorçage
De petites interruptions peuvent fausser les périodes d’essai. Des conteneurs vides, de l’air dans les lignes d’aspiration, des crépines colmatées ou des pompes non amorcées peuvent créer des ruptures d’ajout d’enzyme qui ne sont détectées qu’après examen des KPI.
La préparation de l’essai doit inclure les routines de remplissage, les contrôles d’amorçage des lignes et des étapes simples de confirmation après tout changement de contenant.
Ce qu’il faut définir avant de choisir l’équipement de dosage
Avant de choisir ou d’adapter un équipement, l’équipe d’essai doit définir la base opérationnelle. Cela n’a pas besoin d’être complexe, mais cela doit être explicite.
Base procédé
- Fonctionnement batch ou continu
- Débit de production typique et maximal
- Variabilité de l’alimentation et calendrier des campagnes
- Exposition à la température et au pH au point de dosage
- Temps de séjour pertinent
- Schémas de nettoyage et d’arrêt
- Utilités disponibles et espace d’installation
Base de manipulation de l’enzyme
- Format liquide, poudre, suspension ou solution préparée
- Plage de température de stockage
- Sensibilité au cisaillement, à la chaleur ou aux produits chimiques incompatibles
- Consommation prévue par jour ou par équipe
- Taille du contenant et méthode de changement
- Exigences de manipulation sûre et de maîtrise des déversements
Base de preuve de l’essai
- KPI principal et KPI secondaires
- Période de référence et période de comparaison
- Points d’échantillonnage requis
- Responsabilités de journalisation des données
- Critères d’acceptation pour passer à l’étape suivante
- Conditions qui invalident une marche d’essai
Une fois ces éléments définis, le choix de l’équipement devient une décision maîtrisée plutôt qu’un achat réactif.
Jalons d’essai : comment l’équipement soutient une décision plus claire
Un essai enzymatique structuré doit progresser à travers des jalons définis. L’équipement de dosage joue un rôle à chaque étape.
Jalon 1 : Confirmation de la référence
Avant l’introduction de l’enzyme, l’usine doit confirmer le comportement des KPI de référence dans des conditions opératoires normales. Cela établit le point de comparaison et révèle la variation du procédé déjà existante.
Tâche de l’équipement : vérifier que le dispositif de dosage prévu peut être installé sans perturber le fonctionnement de référence ni créer de changements non planifiés du procédé.
Jalon 2 : Installation et essai à blanc
L’équipe d’essai doit confirmer les trajets d’écoulement, les commandes, les alarmes, les routines de remplissage et la documentation avant l’ajout de l’enzyme.
Tâche de l’équipement : tester la réponse de la pompe, vérifier la logique des signaux, confirmer l’intégrité des lignes et contrôler l’accès opérateur.
Jalon 3 : Introduction contrôlée
Le premier ajout d’enzyme doit être géré comme un événement contrôlé, et non comme un simple moment de mise en marche. L’équipe doit surveiller le procédé pour détecter les réponses attendues et inattendues.
Tâche de l’équipement : délivrer le réglage prévu de manière régulière et fournir une confirmation visible du démarrage du dosage.
Jalon 4 : Suivi des KPI
La période d’essai doit relier les enregistrements de dosage aux données de production, aux résultats d’échantillons et aux notes opérationnelles.
Tâche de l’équipement : fournir suffisamment de preuves de dosage pour soutenir l’interprétation des KPI.
Jalon 5 : Décision de passage à l’échelle ou d’arrêt
À la fin de l’essai, l’équipe doit décider s’il faut passer à l’échelle, ajuster, répéter ou arrêter.
Tâche de l’équipement : aider à déterminer si les résultats observés sont techniquement répétables et commercialement significatifs.
Comment les fournisseurs d’équipements et les consultants en essais enzymatiques peuvent travailler ensemble
Les entreprises d’équipements de dosage apportent une expertise mécanique, de contrôle-commande et d’installation. Les consultants en essais enzymatiques apportent la logique d’application, la stratégie de dosage, la conception des KPI et l’appui à l’interprétation. Lorsque les deux sont alignés, les usines bénéficient d’un cadre d’essai plus robuste.
Les points de collaboration utiles incluent :
- Confirmer la capacité de la pompe et du skid par rapport à l’enveloppe de dosage de l’essai
- Revoir l’emplacement du point d’injection et les hypothèses de mélange
- Définir les étapes opérateur et les notes de relève entre équipes
- Planifier une installation temporaire sans engagement d’investissement inutile
- Mettre en place des enregistrements simples de vérification
- Élaborer une recommandation d’équipement post-essai si la validation réussit
C’est pourquoi un plan d’essai neutre et attentif aux équipements est précieux. Il aide l’usine à éviter d’attribuer à l’enzyme un problème de délivrance, ou de surdimensionner des équipements permanents avant que le dossier économique ne soit démontré.
Checklist pratique pour les équipes d’usine
Utilisez cette checklist avant de démarrer un essai enzymatique impliquant des équipements de dosage nouveaux ou modifiés.
Préparation du dosage
- La plage de dosage a été définie pour chaque phase d’essai
- La pompe peut fonctionner de manière fiable sur toute la plage requise
- Les conditions d’aspiration et de refoulement ont été examinées
- Les routines d’amorçage et de changement de contenant sont documentées
- Le point d’injection a été revu pour le mélange et le temps de séjour
- Une confirmation de débit ou une vérification de consommation est disponible
Préparation opérationnelle
- Les opérateurs savent quand le dosage démarre, s’arrête et change
- Les notes de relève entre équipes incluent le statut de l’essai
- La réponse aux alarmes ou défauts est définie
- Les routines de nettoyage et d’arrêt sont compatibles avec le plan d’essai
- Les responsabilités d’échantillonnage sont attribuées
- Tout ajustement manuel est enregistré
Préparation commerciale
- Le KPI principal est convenu avant l’essai
- Les données de référence sont suffisantes pour la comparaison
- L’exposition aux coûts pendant l’essai est comprise
- Les critères de réussite sont définis
- L’étape suivante après un résultat positif est claire
- La condition d’arrêt est également claire
À quoi ressemble un bon résultat
Un bon essai enzymatique ne montre pas seulement un point de données favorable. Il montre un résultat que l’usine peut comprendre, répéter et mettre à l’échelle.
Du point de vue de l’équipement, un bon résultat signifie :
- La dose prévue a été délivrée dans les limites pratiques de contrôle de l’usine
- Les écarts étaient visibles et explicables
- L’évolution des KPI peut être reliée à des phases d’essai définies
- Les opérateurs ont pu faire fonctionner le système sans intervention excessive
- Le chemin d’équipement est crédible pour une utilisation à plus long terme
- Le dossier commercial ne dépend pas de contournements manuels fragiles
Si ces conditions sont réunies, la décision issue de l’essai devient plus solide. Si elles ne le sont pas, l’équipe peut tout de même tirer des enseignements utiles, mais elle doit éviter de surestimer la conclusion concernant l’enzyme.
Vidéo explicative sans visage : régularité du dosage dans les essais enzymatiques
Intégrer ici une vidéo explicative sans visage d’une minute montrant le parcours depuis le fonctionnement de référence jusqu’au dosage contrôlé, à la vérification, à la revue des KPI et à la demande de devis. Style visuel : plans macro d’usine, pompes, cuves, flacons, affichages de capteurs, jalons d’essai couleur ambre et sous-titres propres à l’écran.
Travailler avec Yieldwright Labs sur un essai enzymatique contrôlé
Yieldwright Labs aide les usines à planifier des essais enzymatiques qui tiennent compte des contraintes du site, des équipements de dosage, des routines opérateur et des KPI mesurables. Nous pouvons accompagner la structure de l’essai depuis l’examen initial du procédé jusqu’à la validation en production.
Si vous évaluez des pompes, skids, cuves ou systèmes de dosage pour un prochain essai enzymatique, nous pouvons vous aider à définir la base de dosage et les jalons d’essai avant d’engager du capital ou du temps de production.
Demander un devis via le formulaire du site et partagez votre objectif procédé, votre concept de dosage actuel et votre KPI cible. Nous répondrons par une discussion pratique sur l’essai, et non par un argumentaire produit générique.